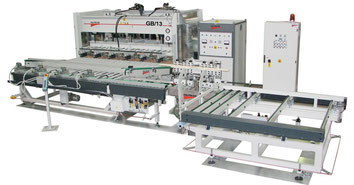
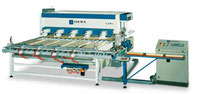
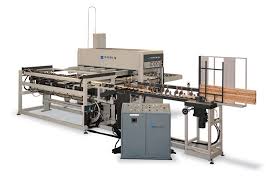
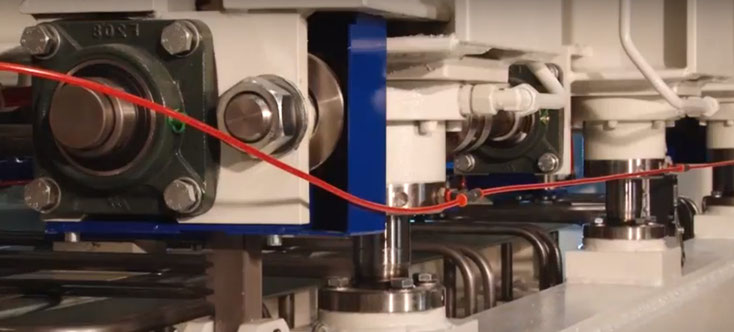
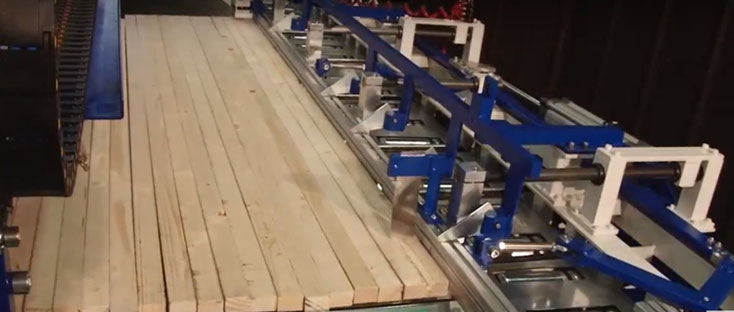
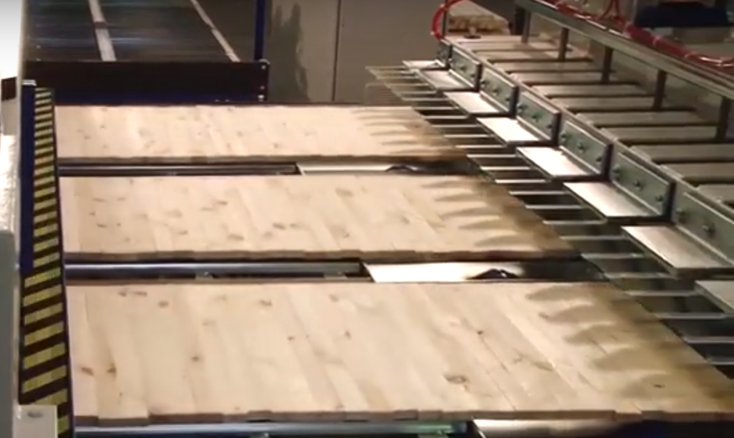
Автоматическая линия прессования для склеивания щита, модель GB/13 35-13 PM
Пресс LS CA/ECO 3500
с автоматизацией набора клеевого поля.
Рабочая зона
3500 х 1300 мм
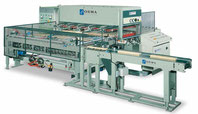
Пресс LS/CA/ECO 3500
с автоматической подачей заготовки.
Рабочая зона
3500 х 1300 мм
Пресс LS/CA/ECO 3500 с предварительной системой набора клеевого поля.
Рабочая зона
3500 х 1300 мм

В индустриальных производствах клееных деталей для мебельной и строительной промышленности широко применяются пресса для склейки изделий с системой нагрева заготовки в процессе прессования, т.е. горячие пресса. Нагрев клеевого шва существенно сокращает время адгезии (склейки) тем самым по сравнению с холодными прессами, производительность, увеличивается во много раз.
Варианты рабочих зон систем горячего прессования для производства мебельного и столярного щита

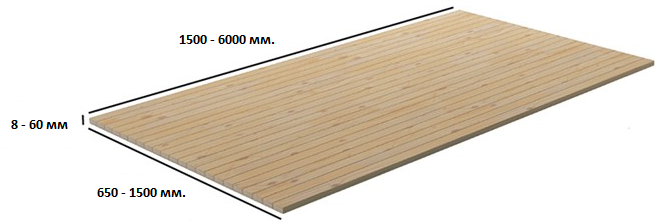
Для чего нужны горячие пресса для склейки мебельного щита. В первую очередь для увеличения производительности, т.к. мебельный щит имеет толщину от 8 до 22 мм. (столярный щит от 22 до 60 мм.) и для достижения рентабельности производства, необходимо иметь высокую производительность участка склейки при одновременном высоком качестве производимой продукции
При применении горячих прессов для склейки щитовых изделий производительность и качество достигаются за счет таких преимуществ горячего прессования, как:

Сокращение времени склейки – при нагреве клеевого шва время адгезиии резко сокращается по сравнению с холодной склейкой и может составлять от 45 сек до 1,5 -2 мин, в зависимости от применяемой клеевой системы.
Автоматизация процесса клеенанесения – современные горячие прессы для склейки щита используют автоматические системы нанесения клея на ребро ламели. Применяются как накатные роликовые, так и спрей системы, которые могут раздельно наносить клей и отвердитель.
Автоматизация процесса набора клеевого поля – увеличение производительности пресса в десятки раз по сравнению с холодными или веерными прессами за счет резкого уменьшения времени набора клеевого поля перед загрузкой в пресс, Быстрый набор позволяет использовать клеевые системы с коротким сроком жизни до запрессовки и более коротким временем прессования. Оптимально, когда время набора клееного щита равно времени его склеивания (запрессовки).

Автоматическая загрузка с одновременной выгрузкой запрессованного мебельного щита, увеличивает производительность пресса на 20-30% за счет минимизации времени на вспомогательные операции и увеличении общего количества циклов прессования в смену.

Минимизация производственных площадей – при сравнении использования в производстве мебельного щита холодных веерных или быстродействующих горячих прессов, то при обеспечении одинаковой производительности для функционирования участка горячего прессования необходимо в пять раз меньше производственных площадей. С учетом требования участка склейки по влажностным и температурным характеристикам производства, экономия при строительстве здания зачастую превышает стоимость горячего пресса.

Равномерного усилия давления, соответствующего техническим условиям на склейку той или иной породы пиломатериала, используемой клеевой системы. Давление автоматически поддеживается, задается и контролируется при помощи системы автоматического управления процессом склейки.
Минимизация человеческого фактора – при использовании автоматических горячих систем прессования мебельного щита, не только минимизируется производственный персонал, но и исключается брак при ручном, часто некачественном или медленном наборе клеевого поля.

Существуют две основные системы нагрева клеевого поля:
a. Необходимость выдерживать клееный щит после процесса запрессовки, в течении 8 – 24 часов, для полной адгезии клеевого соединения После выдержки можно производить процессы калибрования и форматирования мебельного щита. Для выдерживания необходимо соблюдать правила укладки щита в стопы и иметь достаточные производственные площади.
b. Нагрев производиться по всему клеевому полю, что приводит к перерасходу энергии (по сравнению с вариантом 2)

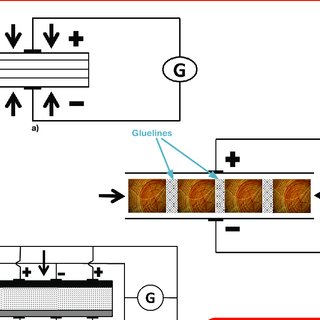
Нагрев клеевого шва производиться с использованием токов высокой частоты (ТВЧ). В данном варианте пресс оборудуется системой ТВЧ нагрева, работающий импульсно, только в момент запрессовки. Прогрев происходит только в линиях клеевого шва, сама заготовка не нагревается. При ТВЧ склейке мебельный щит выходит из пресса полностью склеенным, по всей ширине клеевого шва и практически сразу же может быть направлен на форматирование и калибрование.
Затраты на производства 1 кв.м. электроэнергии в 1,5 -2 раза меньше по сравнению с вариантом 1, и производственных площадей требуется также существенно меньше. В данном варианте процесс склейки, форматирования и калибрования может быть полностью автоматизирован и управляться одним оператором.

При подборе оборудования участка склейки для производства мебельного щита учитывайте среднюю расчетную толщину, ведь холодное прессовое оборудование рассчитанное на производство 500 кубических метров в месяц столярного щита, толщиной 40 мм., произведет только 100 кубических метров мебельного щита толщиной 10 мм. за тоже количество времени. Не забывайте также о разнице цен на мебельный щит по сравнению со столярным…. Рентабельные производства мебельных щитов организуются, практически, только на основе систем горячего прессования.

Мы перезвоним Вам в течение 10 минут!
Нажимая кнопку "Позвонить мне", Вы соглашаететсь с условиями Политики конфиденциальности.